I. raccourcissement
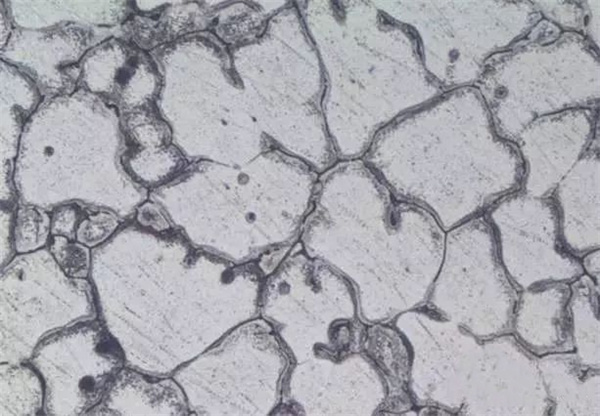
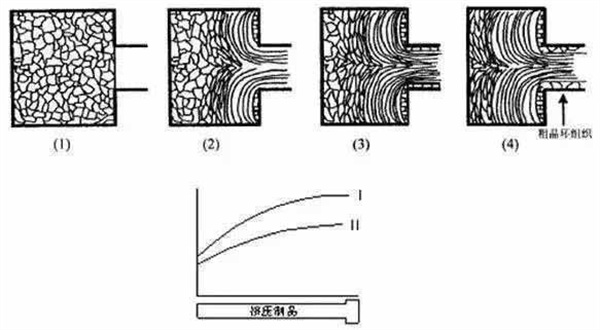
À l'extrémité de certains produits extrudés, après inspection à faible grossissement, on observe un phénomène en forme de corne dans la partie centrale de la section transversale, appelé queue rétrécie.
En général, la queue du produit extrudé en ligne droite est plus longue que celle du produit extrudé en ligne droite, et celle d'un alliage tendre est plus longue que celle d'un alliage dur. Le retrait du produit extrudé en ligne droite se présente principalement sous la forme d'une couche annulaire disjointe, tandis que celui du produit extrudé en ligne droite prend généralement la forme d'un entonnoir central.
Le métal est extrudé vers l'arrière, et la peau du lingot ainsi que les inclusions étrangères accumulées dans les zones mortes du cylindre d'extrusion ou sur le joint se retrouvent dans le produit, formant un retrait secondaire. Lorsque la quantité de matière résiduelle est insuffisante et que le centre du produit est insuffisamment alimenté, un défaut de forme se crée. De l'extrémité vers l'avant, ce retrait s'atténue progressivement jusqu'à disparaître complètement.
La principale cause du rétrécissement
1. La quantité de matériau résiduel est trop courte ou la longueur de l'extrémité coupée du produit ne respecte pas la réglementation ;
2. Le tampon d'extrusion n'est pas propre et présente des taches d'huile ;
3. Dans la phase finale d'extrusion, la vitesse d'extrusion est trop rapide ou augmente soudainement ;
4. Utilisez un coussinet de compression déformé (un coussinet surélevé au milieu) ;
5. La température du cylindre d'extrusion est trop élevée ;
6. Le cylindre d'extrusion et l'arbre d'extrusion ne sont pas alignés ;
7. La surface du lingot n'est pas propre, il y a des taches d'huile, des tumeurs de ségrégation et des plis et d'autres défauts ne sont pas éliminés ;
8. Le manchon intérieur du cylindre d'extrusion n'est pas propre ou est déformé, et le revêtement intérieur n'est pas nettoyé à temps avec un tampon de nettoyage.
Méthode de prévention
1. Laisser des résidus et couper les queues au besoin;
2. Gardez les moules propres ;
3. Améliorer la qualité de surface du lingot ;
4. Contrôler de manière raisonnable la température et la vitesse d'extrusion pour assurer une extrusion régulière ;
5. Sauf circonstances particulières, il est strictement interdit d'appliquer de l'huile sur la surface de l'outil et du moule ;
6. Le joint est correctement refroidi.
II. Anneau en cristal grossier
Après traitement de mise en solution, certains produits extrudés en alliage d'aluminium présentent, sur une éprouvette à faible grossissement, une zone à structure granulaire recristallisée grossière en périphérie, appelée anneau à gros grains. Selon la forme et le procédé de fabrication, ces anneaux peuvent prendre différentes formes : annulaires, arquées, etc. Leur profondeur diminue progressivement de l'extrémité vers l'avant, jusqu'à disparaître complètement. Le mécanisme de formation initial repose sur la formation d'une zone de sous-grains en surface après extrusion à chaud, la zone à gros grains recristallisés se formant après chauffage et mise en solution.
La principale cause de l'anneau de cristal grossier
1. Déformation par extrusion irrégulière
2. La température du traitement thermique est trop élevée et le temps de maintien est trop long, ce qui provoque la croissance des grains ;
3. La composition chimique de l'or est déraisonnable ;
4. Les alliages de renforcement généralement traitables thermiquement présentent des anneaux à gros grains après traitement thermique, en particulier les formes et les barres de 6a02, 2a50 et autres alliages sont les plus graves, ce qui ne peut être éliminé et ne peut être contrôlé que dans une certaine plage ;
5. La déformation par extrusion est faible ou insuffisante, ou se situe dans la plage de déformation critique, et il est facile de produire un anneau cristallin grossier.
Méthode de prévention
1. La paroi intérieure du cylindre d'extrusion est lisse et propre, formant un manchon en aluminium complet pour réduire la friction pendant l'extrusion ;
2. La déformation doit être aussi complète et uniforme que possible, et les paramètres du processus tels que la température et la vitesse doivent être raisonnablement contrôlés ;
3. Évitez que la température de traitement de la solution soit trop élevée ou que le temps de maintien soit trop long ;
4. Extrusion avec filière poreuse ;
5. Extrusion par la méthode d'extrusion inverse et la méthode d'extrusion statique ;
6. Produit par la méthode de traitement en solution-étirage-vieillissement ;
7. Ajuster la composition totale en or et augmenter l'élément inhibiteur de recristallisation ;
8. Utiliser une extrusion à température plus élevée ;
9. Certains lingots d'alliage ne sont pas homogénéisés et l'anneau à gros grains est peu profond lors de l'extrusion.
III, stratifié
Il s'agit d'un défaut de délaminage cutané qui se forme lorsque le flux de métal est relativement uniforme et que la surface du lingot s'écoule dans le produit le long de l'interface entre le moule et la zone élastique frontale. Sur l'éprouvette transversale à faible grossissement, on observe un défaut de couches distinctes au bord de la section.
La principale cause de stratification
1. Il y a de la poussière à la surface du lingot ou le lingot présente de grands agrégats de ségrégation au lieu de la peau de la voiture, des tumeurs métalliques, etc., qui sont faciles à former en couches ;
2. La surface de l'ébauche présente des bavures ou des saletés telles que des taches d'huile, de la sciure de bois, etc., qui ne sont pas nettoyées avant l'extrusion ;
3. La position de l'orifice de la filière est inappropriée, trop proche du bord du cylindre d'extrusion ;
4. L'outil d'extrusion est gravement usé ou il y a de la saleté dans la bague du cylindre d'extrusion, qui ne peut pas être nettoyée et remplacée à temps ;
5. La différence de diamètre du tampon d'extrusion est trop importante ;
6. La température du cylindre d'extrusion est beaucoup plus élevée que celle du lingot.
Méthode de prévention
1. Conception raisonnable des moules, inspection et remplacement en temps opportun des outils non conformes ;
2. Les lingots non conformes ne sont pas installés dans le four ;
3. Après la découpe des résidus, ceux-ci doivent être nettoyés sans adhérer à l'huile de lubrification ;
4. Conservez le revêtement du cylindre d'extrusion intact, ou nettoyez-le à temps avec un joint.
IV. Mauvaise soudure
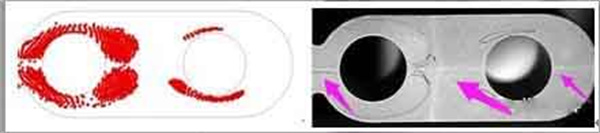
Le phénomène de délamination de la soudure ou de soudure incomplète du produit creux extrudé par la filière fendue au niveau de la soudure est appelé soudure de mauvaise qualité.
La principale cause de mauvaise soudure
1. Le coefficient d'extrusion est faible, la température d'extrusion est basse et la vitesse d'extrusion est rapide ;
2. La laine d'extrusion ou les outils ne sont pas propres ;
3. Huilez le moule ;
4. Conception de moule inadéquate, pression hydrostatique insuffisante ou déséquilibrée, conception déraisonnable des trous de dérivation ;
5. Il y a une tache d'huile à la surface du lingot.
Méthode de prévention
1. Augmenter correctement le coefficient d'extrusion, la température d'extrusion et la vitesse d'extrusion ;
2. Conception et fabrication raisonnables des moules ;
3. Le cylindre d'extrusion et le joint d'extrusion ne sont pas huilés et sont maintenus propres ;
4. Utilisez des lingots à surfaces propres.
V. Fissures d'extrusion
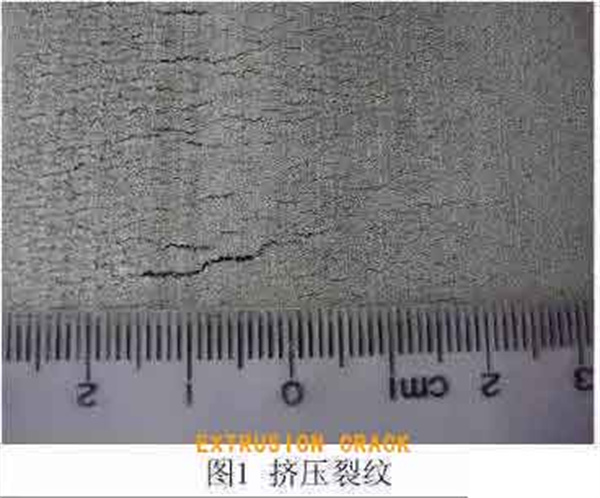
Il s'agit d'une petite fissure en forme d'arc sur le bord de l'éprouvette transversale du produit extrudé, ainsi que d'une fissuration périodique à un certain angle le long de sa direction longitudinale. Dans les cas bénins, cette fissure est dissimulée sous l'épiderme ; dans les cas graves, elle se transforme en fissures dentelées dans la couche externe, compromettant sérieusement la continuité du métal. Ces fissures d'extrusion se forment lorsque la surface du métal est déchirée par la contrainte de traction périodique excessive exercée par la paroi de la filière lors du processus d'extrusion.
La principale cause des fissures d'extrusion
1. La vitesse d'extrusion est trop rapide ;
2. La température d'extrusion est trop élevée ;
3. La vitesse d'extrusion fluctue trop ;
4. La température de la laine extrudée est trop élevée ;
5. Lorsque la filière poreuse est extrudée, la disposition de la filière est trop proche du centre, de sorte que l'approvisionnement central en métal est insuffisant, de sorte que la différence entre le débit du centre et celui du bord est trop importante ;
6. Le recuit d'homogénéisation du lingot n'est pas satisfaisant.
Méthode de prévention
1. Appliquer strictement les différentes spécifications de chauffage et d'extrusion ;
2. Inspection fréquente des instruments et des équipements pour assurer leur fonctionnement normal ;
3. Modifiez la conception du moule et traitez-le avec soin, en particulier la conception du pont du moule, de la salle de soudage et du rayon du bord, etc., qui doivent être raisonnables ;
4. Minimiser la teneur en sodium dans les alliages d'aluminium à haute teneur en magnésium ;
5. Le lingot est homogénéisé et recuit pour améliorer sa plasticité et son uniformité.
VI. Bulles
Le métal de surface local est séparé de manière continue ou discontinue du métal de base, et cela se manifeste par un défaut en relief, une cavité circulaire unique ou en forme de bande, appelée bulle.
La principale cause des bulles
1. Lors de l'extrusion, le cylindre d'extrusion et le tampon d'extrusion contiennent des saletés telles que de l'humidité et de l'huile ;
2. En raison de l'usure du cylindre d'extrusion, l'air entre la partie usée et le lingot pénètre dans la surface du métal pendant l'extrusion ;
3. Le lubrifiant contient de l'humidité ;
4. La structure du lingot elle-même présente des défauts de porosité et de friabilité ;
5. La température du traitement thermique est trop élevée, le temps de maintien est trop long et l'humidité de l'atmosphère dans le four est élevée ;
6. La teneur en hydrogène du produit est trop élevée ;
7. La température du cylindre d'extrusion et la température du lingot sont trop élevées.
Méthode de prévention
1. Les surfaces des outils et des lingots doivent être maintenues propres, lisses et sèches ;
2. Concevoir de manière raisonnable la taille correspondante du cylindre d'extrusion et du joint d'extrusion, vérifier fréquemment la taille de l'outil, réparer le cylindre d'extrusion à temps en cas de gros ventre, et le joint d'extrusion ne doit pas être hors tolérance ;
3. Assurez-vous que le lubrifiant est propre et sec ;
4. Respectez scrupuleusement le processus d'extrusion, purgez à temps, coupez correctement, n'appliquez pas d'huile, éliminez complètement les résidus, gardez les ébauches et les moules propres et non pollués.
VII. Pelage
Il s'agit du phénomène de séparation locale entre le métal de revêtement et le métal de base du produit d'extrusion en alliage d'aluminium.
La principale cause du pelage
1. Lorsque l'alliage est remplacé et extrudé, la paroi intérieure du cylindre d'extrusion adhère à la douille formée par le métal d'origine, qui n'est pas correctement nettoyée ;
2. Le cylindre d'extrusion et le plateau d'extrusion ne sont pas correctement adaptés, et la paroi intérieure du cylindre d'extrusion est revêtue de résidus métalliques localisés ;
3. Il est extrudé par lubrification du cylindre d'extrusion ;
4. Il y a du métal sur le trou de la matrice ou la courroie de travail de la matrice est trop longue.
Méthode de prévention
1. Nettoyer soigneusement le cylindre d'extrusion lors de l'extrusion de l'alliage ;
2. Concevoir de manière raisonnable la taille correspondante du cylindre d'extrusion et du joint d'extrusion, vérifier fréquemment la taille de l'outil et s'assurer que le joint d'extrusion ne dépasse pas les tolérances ;
3. Nettoyez à temps les résidus de métal sur le moule.
VIII. Égratignures
Les marques mécaniques en forme de rayure unique causées par le contact entre les objets pointus et la surface du produit lors du glissement relatif sont appelées rayures.
La principale cause des rayures
1. Assemblage incorrect des outils, guides et tables de travail non lisses, angles vifs ou objets étrangers, etc. ;
2. La courroie de travail du moule présente des copeaux de métal ou est endommagée ;
3. Il y a du sable ou des copeaux de métal cassés dans l'huile de lubrification ;
4. Mauvaise manipulation pendant le transport et épandeur inapproprié.
Méthode de prévention
1. Vérifiez et polissez la courroie de travail du moule en temps voulu ;
2. Vérifiez que le canal d'écoulement du produit est lisse et que le chemin de guidage est correctement lubrifié ;
3. Éviter les frottements et les rayures mécaniques lors de la manipulation.
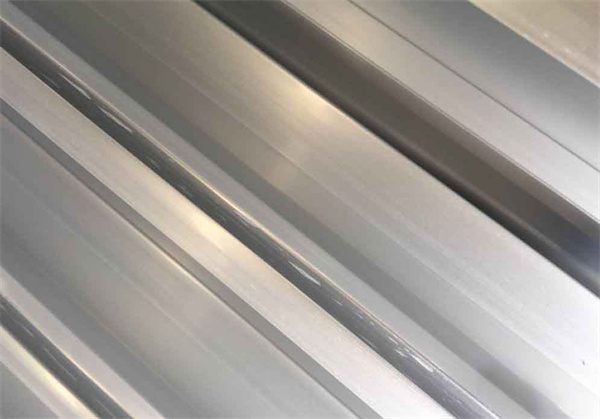
IX. Bosses
Les marques formées à la surface des produits ou résultant d'une collision entre les produits et d'autres objets sont appelées lésions par impact.
La principale cause des bosses
1. La structure de l'établi et du support à matériaux est déraisonnable ;
2. Protection métallique inadéquate des paniers à matériaux, des supports à matériaux, etc. ;
3. Ne le manipulez pas avec précaution lors de son utilisation.
Méthode de prévention
1. Manipuler avec précaution ;
2. Meulez les angles vifs et recouvrez le panier et le support de matériaux de calage et de matériaux souples.
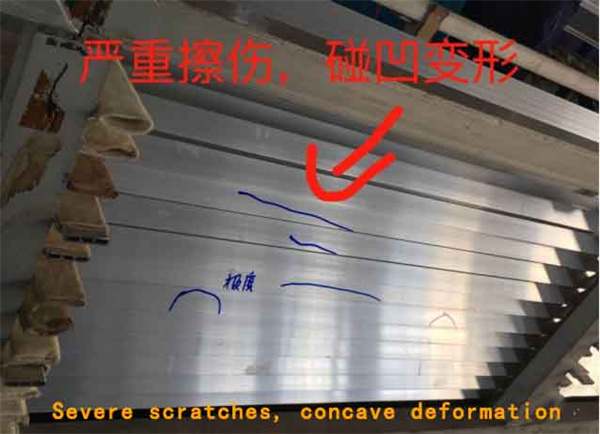
X. Rayures
Les marques réparties en faisceaux sur la surface du produit, causées par un glissement relatif ou un décalage après que la surface du produit extrudé entre en contact avec les bords ou les surfaces d'autres objets, sont appelées rayures.
La principale cause des rayures
1. Le moule est fortement usé ;
2. En raison de la température élevée du lingot, le trou de la matrice adhère à l'aluminium ou la courroie de travail du trou de la matrice est endommagée ;
3. Des impuretés telles que du graphite et de l'huile tombent dans le cylindre d'extrusion ;
4. Les produits se déplacent les uns avec les autres, de sorte que la surface est rayée et que le flux d'extrusion est irrégulier, ce qui fait que les produits ne s'écoulent pas en ligne droite, ce qui entraîne des rayures entre le matériau et le chemin de guidage et la table de travail.
Méthode de prévention
1. Vérifier et remplacer à temps les moules non conformes ;
2. Contrôler la température de chauffage de la laine ;
3. Assurez-vous que la surface du cylindre d'extrusion et de la laine est propre et sèche ;
4. Contrôlez la vitesse d'extrusion pour assurer une vitesse uniforme.
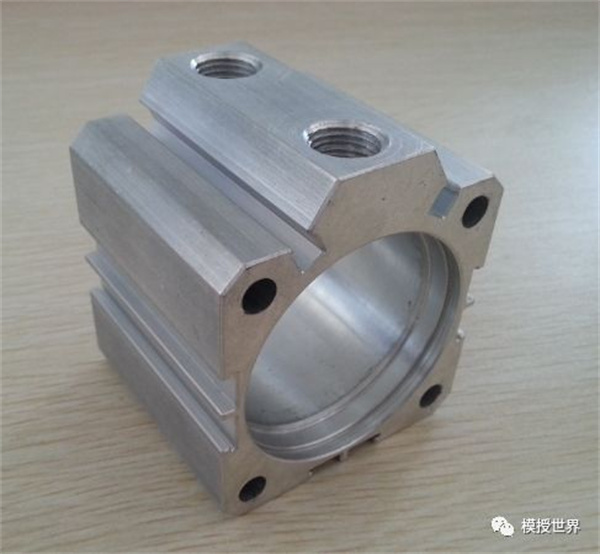
XI. Marques de moulage
Il s'agit d'une trace d'irrégularité longitudinale à la surface du produit extrudé, et tous les produits extrudés présentent des marques de filière à des degrés divers.
La principale cause des marques de moisissure
La raison principale : la bande transporteuse du moule ne peut pas atteindre une planéité absolue.
Méthode de prévention
1. Assurez-vous que la surface de la bande transporteuse du moule est propre, lisse et exempte d'arêtes vives ;
2. Traitement de nitruration raisonnable pour assurer une dureté de surface élevée ;
3. Réparer correctement le moule ;
4. La courroie de travail doit être conçue de manière raisonnable et ne doit pas être trop longue.
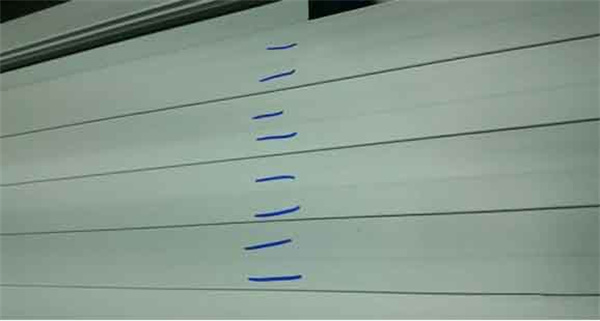
XII. Torsion, courbure, ondulation
Le phénomène de déformation angulaire de la section transversale du produit extrudé dans le sens longitudinal est appelé torsion. Le phénomène de courbure du produit dans le sens longitudinal ou de non-rectiligne de la forme de la lame est appelé flexion. Le phénomène d'ondulation continue qui se produit dans le sens longitudinal du produit est appelé vague.
Les principales causes de torsion, de flexion et d'ondulation
1. La conception et la disposition des trous de la matrice ne sont pas bonnes, ou la distribution granulométrique de la bande de travail est inadaptée ;
2. Mauvaise précision d'usinage des trous de matrice ;
3. Le guide approprié n'est pas installé ;
4. Réparation inadéquate des moisissures ;
5. Température et vitesse d'extrusion inadéquates ;
6. Le produit n'est pas pré-lissé avant le traitement en solution ;
7. Refroidissement inégal pendant le traitement thermique en ligne.
Méthode de prévention
1. Conception et fabrication de moules de haut niveau ;
2. Installer un guide, une traction et une extrusion appropriés ;
3. Utilisez une lubrification locale, une réparation du moule et une déviation ou modifiez la conception du trou de dérivation pour ajuster le débit de métal ;
4. Ajuster raisonnablement la température et la vitesse d'extrusion pour rendre la déformation plus uniforme ;
5. Réduire de manière appropriée la température de traitement de la solution ou augmenter la température de l'eau pour le traitement de la solution ;
6. Assurer un refroidissement uniforme pendant le refroidissement en ligne.
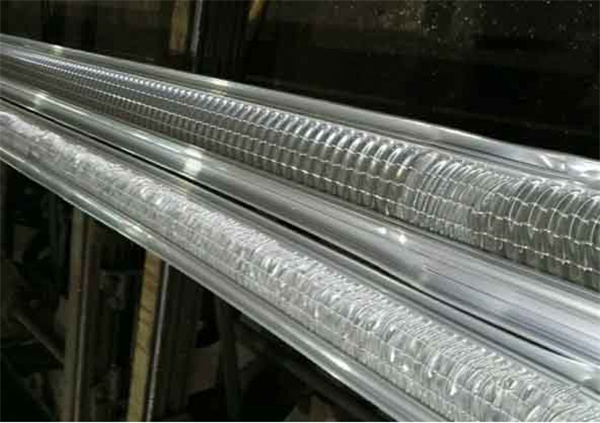
XIII. Courbure abrupte
Le pliage soudain d'un produit extrudé dans le sens de la longueur est appelé pliage brusque.
La principale cause de la flexion difficile
1. Vitesse d'extrusion irrégulière, changement soudain de vitesse faible à vitesse élevée, ou changement soudain de vitesse élevée à vitesse faible, et arrêt soudain ;
2. Déplacer le produit de manière rigide pendant le processus d'extrusion ;
3. La surface de travail de l'extrudeuse est irrégulière.
Méthode de prévention
1. Ne pas s'arrêter de façon aléatoire ni modifier brusquement la vitesse d'extrusion ;
2. Ne déplacez pas brusquement le profil à la main ;
3. Assurez-vous que la table de déchargement est plane et que la table à rouleaux de déchargement est lisse, sans corps étrangers, et que le produit combiné n'est pas obstrué.
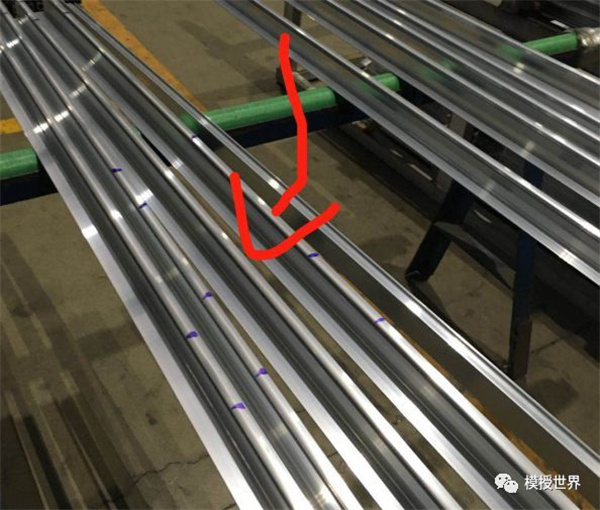
XIV. Nouilles de chanvre
Il s'agit d'un défaut de surface du produit extrudé, c'est-à-dire que la surface du produit présente des écailles continues, des rayures ponctuelles, des piqûres, des grains de métal, etc., avec de petites irrégularités.
La principale cause des cicatrices d'acné
1. La dureté du moule est insuffisante ou inégale ;
2. La température d'extrusion est trop élevée ;
3. La vitesse d'extrusion est trop rapide ;
4. La courroie de travail du moule est trop longue, rugueuse ou bloquée par du métal ;
5. La laine extrudée est trop longue.
Méthode de prévention
1. Améliorer la dureté et l'uniformité de dureté de la bande de travail du moule ;
2. Chauffer le cylindre d'extrusion et le lingot conformément à la réglementation et utiliser la vitesse d'extrusion appropriée ;
3. Concevoir le moule de manière raisonnable, réduire la rugosité de surface de la bande de travail et renforcer l'inspection, la réparation et le polissage de la surface ;
4. Utilisez une longueur de lingot raisonnable.
XV. Pressage des métaux
Lors du processus d'extrusion, des copeaux de métal sont pressés contre la surface du produit, ce qui est appelé pressage du métal.
Les principales causes d'intrusion métallique :
1. Les extrémités de la laine sont défectueuses ;
2. La surface intérieure de la laine est collée par du métal ou l'huile lubrifiante contient des débris métalliques et autres saletés ;
3. Le cylindre d'extrusion n'est pas nettoyé et il y a d'autres débris métalliques ;
4. Le lingot est enfoui dans d'autres objets métalliques étrangers ;
5. La laine contient des inclusions de scories.
Méthode de prévention
1. Enlever les bavures de la laine ;
2. Assurez-vous que la surface de la laine et de l'huile lubrifiante sont propres et sèches ;
3. Nettoyer les débris métalliques du moule et du cylindre d'extrusion ;
4. Choisissez une laine de haute qualité.
XVI. Pressage non métallique
Des corps étrangers, comme des particules de pierre, s'incrustent dans les surfaces interne et externe du produit extrudé ; ce phénomène est appelé indentation non métallique. Après grattage de ces corps étrangers, la surface interne du produit présente des creux de tailles variables, ce qui compromet la continuité de sa surface.
La principale cause d'intrusion non métallique
1. La taille des particules de graphite est grossière ou agglomérée, elles contiennent de l'humidité ou de l'huile, et le brassage est irrégulier ;
2. Le point d'éclair de l'huile de cylindre est bas ;
3. Le rapport entre l'huile de cylindre et le graphite est incorrect, et il y a trop de graphite.
Méthode de prévention
1. Utilisez du graphite de qualité et gardez-le au sec ;
2. Filtrer et utiliser une huile lubrifiante qualifiée ;
3. Contrôler le rapport entre l'huile lubrifiante et le graphite.
XVII. Corrosion de surface
Les produits extrudés n'ayant pas subi de traitement de surface présentent, suite à une réaction chimique ou électrochimique avec le milieu extérieur, un défaut dû à une altération localisée de leur surface, appelée corrosion superficielle. La surface du produit corrodé perd son éclat métallique et, dans les cas les plus graves, des dépôts de corrosion gris-blancs se forment à sa surface.
La principale cause de la corrosion de surface
1. Le produit est exposé à des milieux corrosifs tels que l'eau, l'acide, l'alcali, le sel, etc. pendant la production, le stockage et le transport, ou est stationné dans une atmosphère humide pendant une longue période ;
2. Rapport de composition d'alliage inapproprié ;
Méthode de prévention
1. Maintenir la surface du produit ainsi que l'environnement de production et de stockage propres et secs ;
2. Contrôler la teneur en éléments de l'alliage.
XVIII. Écorce d'orange
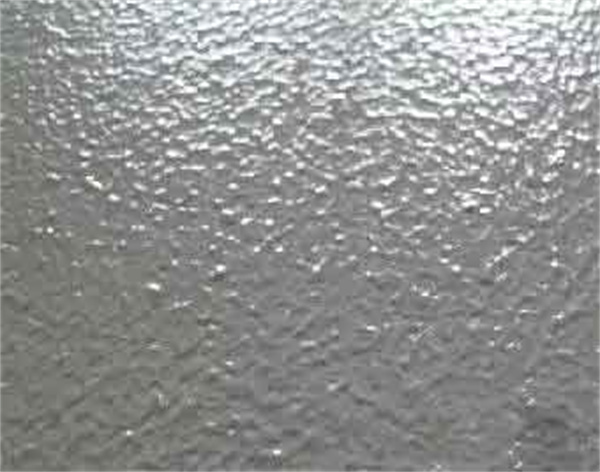
La surface du produit extrudé présente des rides irrégulières, semblables à une peau d'orange, également appelées rides de surface. Celles-ci sont dues à la grosseur des grains lors de l'extrusion. Plus les grains sont gros, plus les rides sont marquées.
La principale cause de l'écorce d'orange
1. La structure du lingot est irrégulière et le traitement d'homogénéisation est insuffisant ;
2. Les conditions d'extrusion sont inadaptées et les grains des produits finis sont grossiers ;
3. L'étirement et le lissage sont excessifs.
Méthode de prévention
1. Contrôler de manière raisonnable le processus d'homogénéisation ;
2. La déformation doit être aussi uniforme que possible (contrôler la température d'extrusion, la vitesse, etc.).
3. Veillez à ce que la correction de tension ne soit pas trop importante.
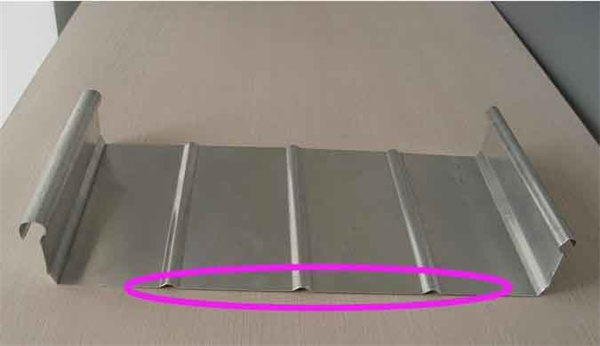
XIX. Inégal
Après extrusion, la zone de variation d'épaisseur du produit présente un aspect concave ou convexe. Ce défaut est généralement imperceptible à l'œil nu. Après traitement de surface, de fines ombres ou des ombres osseuses apparaissent.
La principale cause d'irrégularité
1. La courroie de travail du moule n'est pas correctement conçue et la réparation du moule n'est pas en place ;
2. La taille du trou de dérivation ou de la préchambre n'est pas appropriée, et la force de traction ou d'expansion du profil dans la zone transversale provoque un léger changement dans le plan ;
3. Le processus de refroidissement est inégal et la vitesse de refroidissement de la partie à paroi épaisse ou de la partie d'intersection est lente, ce qui entraîne différents degrés de retrait et de déformation du plan pendant le processus de refroidissement ;
4. En raison de l'énorme différence d'épaisseur, la différence entre la partie à parois épaisses ou l'organisation de la zone de transition et les autres parties de l'organisation augmente.
Méthode de prévention
1. Améliorer le niveau de conception, de fabrication et de réparation des moules ;
2. Assurer une vitesse de refroidissement uniforme.
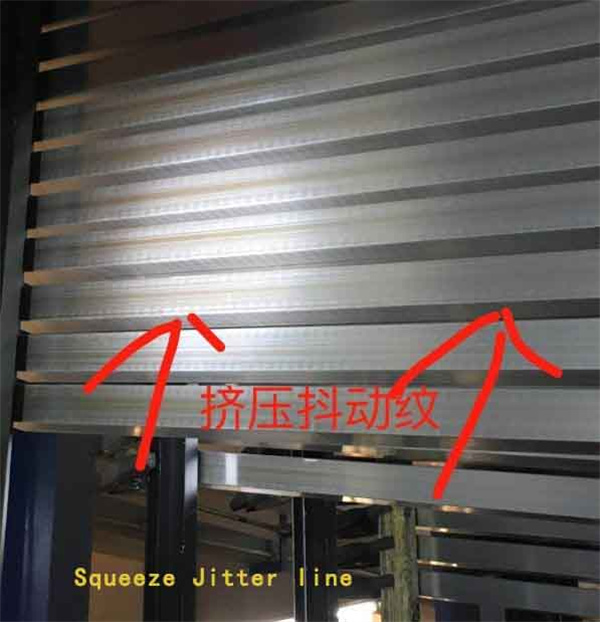
XX. Modèle de vibration
Il s'agit d'un défaut de stries périodiques transversales à la surface du produit extrudé. Il se caractérise par des stries horizontales continues et périodiques sur la surface du produit, dont la courbe suit la forme de la bande de travail du moule. Dans les cas les plus sévères, une texture granuleuse est perceptible.
La principale cause des vibrations
1. L'arbre d'extrusion avance et vibre pour des raisons liées à l'équipement, ce qui provoque des vibrations du métal lorsqu'il sort du trou ;
2. Le métal vibre lorsqu'il sort du trou de la matrice à cause du moule ;
3. Le support du moule n'est pas adapté, la rigidité du moule est insuffisante et des vibrations se produisent lorsque la force d'extrusion fluctue.
Méthode de prévention
1. Utilisez des moules qualifiés ;
2. Des supports appropriés doivent être utilisés lors de l'installation du moule ;
3. Réglez l'équipement.
XXI, Mixte
La principale cause des inclusions
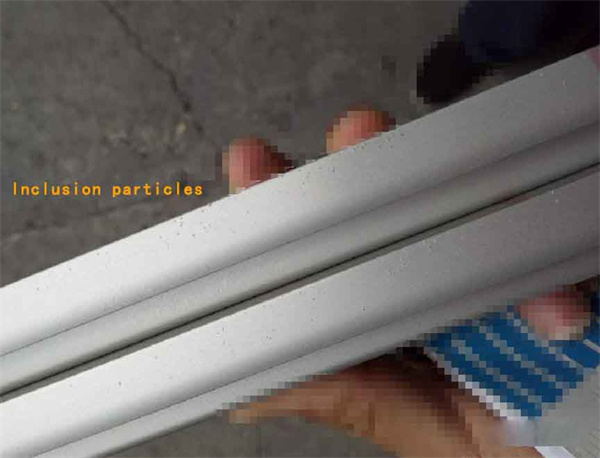
Étant donné que la billette d'inclusion contient des inclusions métalliques ou non métalliques qui n'ont pas été détectées lors du processus précédent et qui sont restées à la surface ou à l'intérieur du produit après extrusion.
Méthode de prévention
Renforcer le contrôle de la billette (y compris le contrôle par ultrasons) afin d'empêcher que la billette contenant des inclusions métalliques ou non métalliques ne pénètre dans le processus d'extrusion.
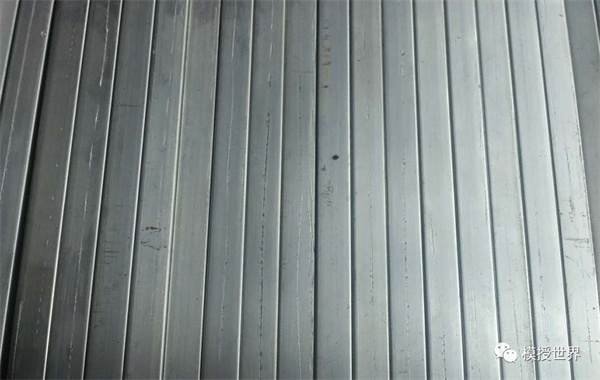
XXII, Filigranes
Les marques irrégulières, blanches ou noires, qui apparaissent à la surface du produit, sont appelées marques d'eau.
La principale cause des marques d'eau
1. Le séchage n'est pas optimal après le nettoyage, et il reste de l'humidité résiduelle à la surface du produit ;
2. L'humidité résiduelle à la surface du produit, causée par la pluie et d'autres raisons, n'a pas été nettoyée à temps ;
3. Le combustible du four de vieillissement contient de l'eau, et l'eau se condense sur la surface du produit pendant le refroidissement du produit après vieillissement ;
4. Le combustible du four vieillissant n'est pas propre et la surface du produit est corrodée par le dioxyde de soufre après combustion ou polluée par la poussière ;
5. Le milieu de trempe est pollué.
Méthode de prévention
1. Gardez la surface du produit sèche et propre ;
2. Contrôler le taux d'humidité et la propreté de la charge de vieillissement ;
3. Renforcer la gestion du milieu d'extinction.
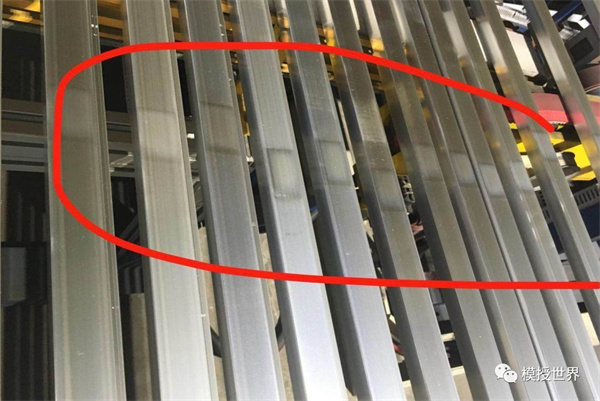
XXIII. L'écart
La règle est superposée horizontalement sur un certain plan du produit extrudé, et il existe un certain espace entre la règle et la surface, appelé espace.
La principale cause de cet écart
Flux de métal irrégulier lors de l'extrusion ou opérations de finition et de redressage inadéquates.
Méthode de prévention
Concevoir et fabriquer des moules de manière raisonnable, renforcer la réparation des moules et contrôler la température et la vitesse d'extrusion en stricte conformité avec la réglementation.
XXIV, Épaisseur de paroi irrégulière
Les produits extrudés de même dimension peuvent présenter des parois minces ou épaisses dans une même section ou direction longitudinale ; ce phénomène est appelé épaisseur de paroi irrégulière.
La principale cause de l'épaisseur inégale des parois
1. La conception du moule est déraisonnable, ou l'assemblage de l'outil et du moule est inapproprié ;
2. Le cylindre d'extrusion et l'aiguille d'extrusion ne sont pas sur la même ligne centrale, formant une excentricité ;
3. Le revêtement du cylindre d'extrusion est trop usé et le moule ne peut pas être fixé fermement, ce qui entraîne une excentricité ;
4. L'épaisseur irrégulière de la paroi de l'ébauche de lingot ne peut être éliminée après la première et la deuxième extrusion. L'épaisseur irrégulière de la paroi de la laine après extrusion n'est pas éliminée après le laminage et l'étirage ;
5. L'huile lubrifiante est appliquée de manière irrégulière, ce qui provoque un écoulement irrégulier du métal.
Méthode de prévention
1. Optimiser la conception et la fabrication des outillages et des moules, et les assembler et les ajuster de manière rationnelle ;
2. Ajustez le centre de l'extrudeuse et de la filière d'extrusion ;
3. Sélectionner les formulaires vierges qualifiés ;
4. Contrôle raisonnable de la température d'extrusion, de la vitesse d'extrusion et des autres paramètres du processus.
XXV. Élargir (et) la bouche
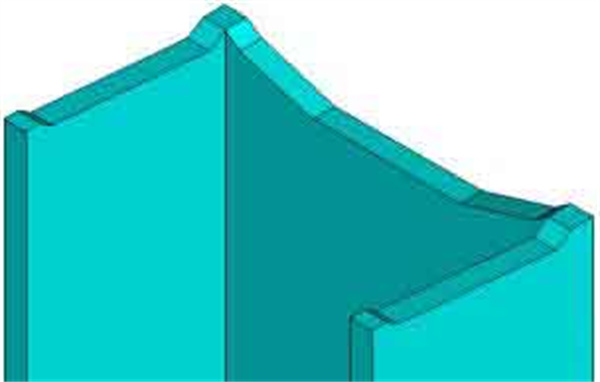
Le défaut selon lequel les deux côtés des produits profilés extrudés, tels que les profilés rainurés et en forme de I, sont inclinés vers l'extérieur est appelé évasement, et le défaut qui est incliné vers l'intérieur est appelé ouverture parallèle.
Les principales causes d'expansion (consolidation)
1. Le débit de métal des deux « jambes » (ou d'une seule « jambe ») de la cuve ou de profils de cuve similaires ou de profils en forme de I est inégal ;
2. Le débit de la courroie de travail est inégal des deux côtés de la plaque de fond rainurée ;
3. Machine à lisser à étirer inadéquate ;
4. Une fois le produit sorti du moule, le traitement de la solution en ligne est refroidi de manière inégale.
Méthode de prévention
1. Contrôler strictement la vitesse et la température d'extrusion ;
2. Assurer l'uniformité du refroidissement ;
3. Concevoir et fabriquer correctement les moules ;
4. Contrôlez strictement la température et la vitesse d'extrusion, et installez correctement l'outil et la matrice.
XXVI. Marques de redressement
Les stries hélicoïdales produites lorsque le rouleau supérieur du produit extrudé est redressé sont appelées marques de redressement, et ces marques sont inévitables pour tout produit redressé par le rouleau supérieur.
La principale cause des marques de redressement
1. La surface du rouleau redresseur présente des bords ;
2. La courbure du produit est trop importante ;
3. Trop de pression ;
4. L'angle du rouleau redresseur est trop grand.
5. Le produit présente une grande ovalité.
Méthode de prévention
Prendre les mesures appropriées pour s'adapter à la cause.
XXVII. Marques d'arrêt, impressions instantanées, marques de morsure
Arrêter l'extrusion pendant l'extrusion pour produire des rayures sur la surface du produit et perpendiculaires à la direction d'extrusion, appelées marques d'arrêt ; des rayures en ligne ou en bande sur la surface du produit et perpendiculaires à la direction d'extrusion pendant l'extrusion, connues sous le nom de marques de morsure ou impressions instantanées (communément appelées « fausses marques de stationnement »)
Lors de l'extrusion, les éléments fixés à la surface de la bande transporteuse se détachent instantanément et se collent à la surface du produit extrudé pour former des motifs. Les stries horizontales de la bande transporteuse apparaissant à l'arrêt de l'extrusion sont appelées marques de stationnement ; celles qui apparaissent pendant l'extrusion sont appelées empreintes instantanées ou marques de morsure, et elles produisent un son lors de l'extrusion.
Les principales causes des marques d'arrêt, des marques instantanées et des marques de morsure
1. Température de chauffage inégale du lingot ou changement soudain de la vitesse et de la pression d'extrusion ;
2. Les principales parties du moule sont mal conçues et fabriquées, ou l'assemblage est inégal et il y a des espaces ;
3. Il existe une force extérieure perpendiculaire à la direction d'extrusion ;
4. L'extrudeuse ne fonctionne pas correctement et il y a un phénomène de glissement.
Méthode de prévention
1. Température élevée, vitesse lente et extrusion uniforme, la force d'extrusion reste stable ;
2. Empêcher la force extérieure dans la direction d'extrusion verticale d'agir sur le produit ;
3. Conception raisonnable des outils et des moules, sélection correcte des matériaux des moules, correspondance des dimensions, résistance et dureté.
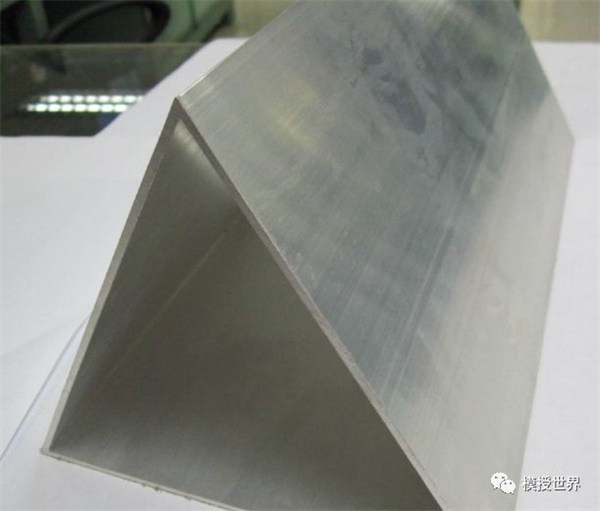
XXVIII. Rayures sur la surface intérieure
Les rayures présentes sur la surface intérieure du produit extrudé pendant le processus d'extrusion sont appelées rayures de surface intérieure.
La principale cause de l'abrasion des surfaces internes
1. L'aiguille d'extrusion est bloquée par du métal ;
2. La température de l'aiguille d'extrusion est basse ;
3. La qualité de surface de l'aiguille d'extrusion est médiocre et présente des bosses ;
4. La température et la vitesse d'extrusion ne sont pas bien contrôlées ;
5. Rapport inapproprié du lubrifiant d'extrusion ;
Méthode de prévention
1. Augmenter la température du cylindre d'extrusion et de l'aiguille d'extrusion, et contrôler la température et la vitesse d'extrusion ;
2. Renforcer la filtration de l'huile de lubrification, vérifier ou remplacer fréquemment l'huile usée et appliquer l'huile de manière uniforme et appropriée ;
3. Gardez la surface de la laine propre ;
4. Remplacez à temps les moules et les aiguilles d'extrusion non conformes et maintenez la surface des moules d'extrusion propre et lisse.
XXX. Autres facteurs
En résumé, après un traitement complet, 30 types de défauts des produits d'extrusion en alliage d'aluminium susmentionnés peuvent être efficacement éliminés, garantissant une haute qualité, un rendement élevé, une longue durée de vie et une belle surface de produit, créant ainsi une marque, apportant vitalité et prospérité à l'entreprise et présentant des avantages techniques et économiques significatifs.
XXX. Autres facteurs
En résumé, après un traitement complet, 30 types de défauts des produits d'extrusion en alliage d'aluminium susmentionnés peuvent être efficacement éliminés, garantissant une haute qualité, un rendement élevé, une longue durée de vie et une belle surface de produit, créant ainsi une marque, apportant vitalité et prospérité à l'entreprise et présentant des avantages techniques et économiques significatifs.
Date de publication : 14 août 2022